$1.4M石化反应釜搅拌机估算避免的损失
资产监测 / 搅拌机、搅拌器与磨机
重载,变负载。
在 MCC 仍可读取。
搅拌机、搅拌器和磨机在变化的负载下工作,位于容器内部或防护罩后面,且通常低速运转。Artesis 在电气柜处跟踪它们的电机、皮带、齿轮箱和轴承——无需进入容器,也无需停磨。
173 rpm以下案例中最低的电机转速,6.3 kV
容器内 0 个传感器在 MCC 内测量电流和电压
01 / 挑战
密封容器。
变化负载。
搅拌器位于密封或危险容器的顶部;磨机在粉尘和噪声中,在防护罩后运转。检查它们意味着隔离、进入受限空间或停产。
它们的负载随每个批次或矿石类型而变,因此很难设定固定的振动限值。Artesis 学习每台机器在其实际负载范围内的正常行为,并标出不符之处——皮带、皮带轮、轴承、转子或工艺。
在电机控制柜处接入
e-MCM 或 AMTPro 使用现有的电流和电压信号,包括中压磨机电机。
学习负载范围
基准涵盖机器正常的批次或进料变化,因此真正的故障能从工艺波动中凸显出来。
规划停机
发现结果按领域和严重程度分类,并附每项故障的能耗影响。
02 / 重点案例 · 矿山
一台搅拌机,两项故障。
均经维护确认。
有据可查的现场案例搅拌机 / 功率谱密度
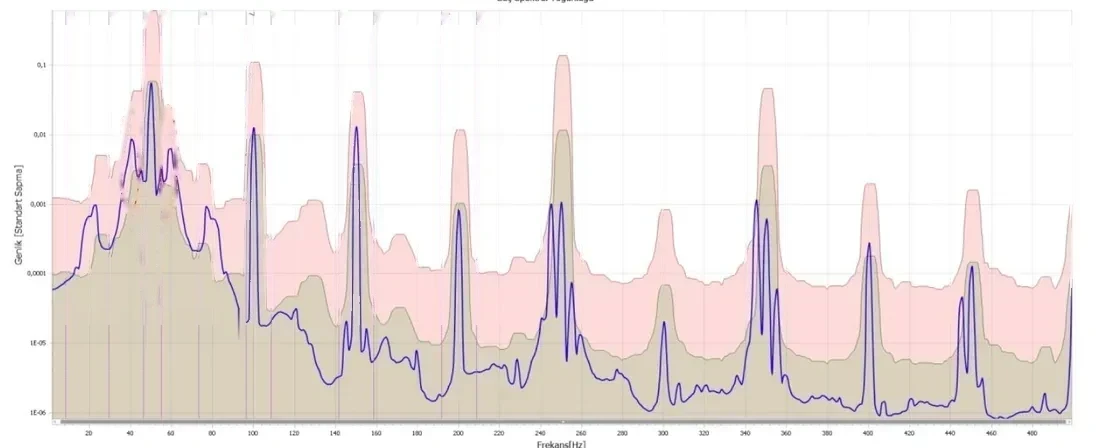
学习阶段的传动部件分量:皮带和皮带轮问题。
搅拌机 / 轴承趋势
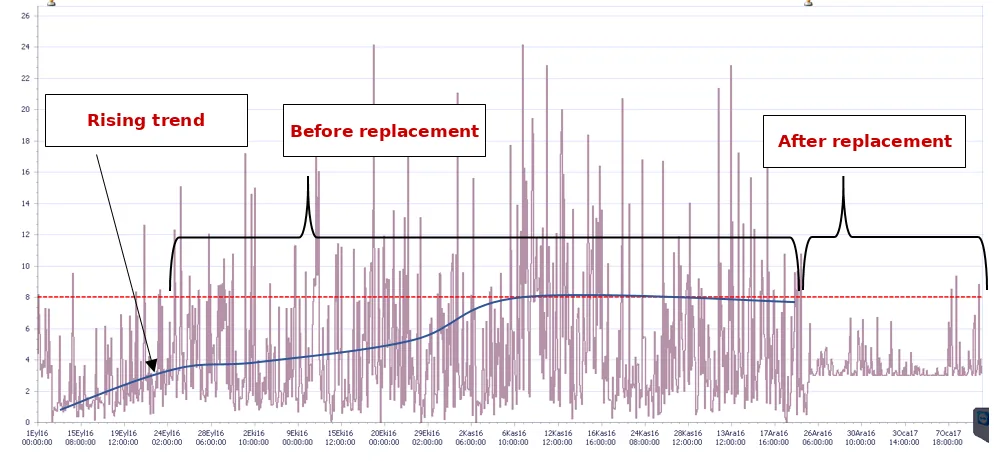
轴承趋势升至报警水平,更换后回落。选择可打开大图。
2 / 2
现场确认的故障
皮带和皮带轮已更换并对中;轴承外圈和滚珠上有磨损和划痕。
从皮带传动到轴承。
矿山行业
搅拌机皮带传动
e-MCM在线监测
第一项发现在学习阶段,Artesis 就在频谱中看到了传动特征。维护人员更换了皮带并对中了皮带轮。
第二项发现在随后数月里,轴承参数稳步上升,直至达到报警水平。
确认更换轴承时,维护人员在外圈和滚珠上发现了磨损和划痕。更换后轴承趋势随即下降。
- 1学习阶段的传动故障
- 2皮带已更换,皮带轮已对中
- 3轴承趋势报警 → 已更换磨损轴承
来源:Artesis 矿业案例研究。已隐去客户名称。
03 / 更多现场案例
磨机、搅拌器
以及一台反应釜搅拌机。
5 个行业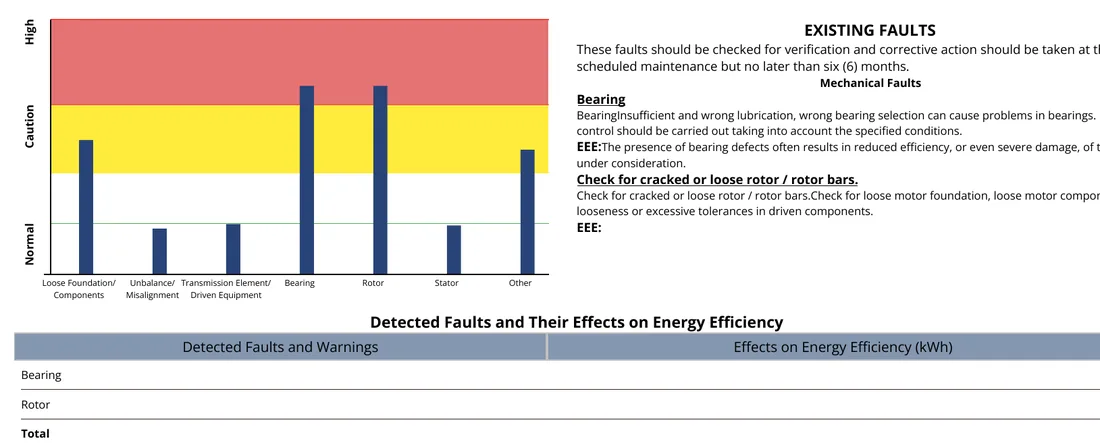
1 MW 磨机传动上的轴承和转子问题
对一台在约 90% 负载下运行的 690 V 立磨传动进行的 AMTPro 测试,标出轴承和转子指标处于 Caution 区。报告估算其能耗影响为每年 260,263 kWh。
- 额定值
- 690 V · 1,243 A
- 能耗影响
- 260,263 kWh / 年
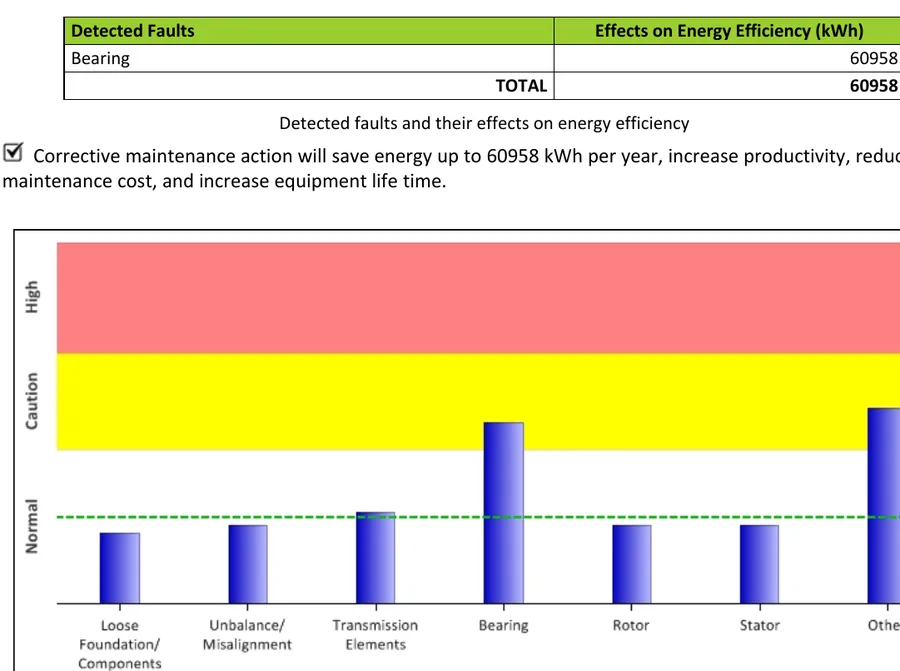
173 rpm 下的轴承故障
在一台仅以 173 rpm 运行的 6.3 kV 磨机电机上,状态报告标出了轴承故障。同一台磨机上的另一台电机仅显示出需要关注的频谱异常。
- 额定值
- 6,287 V · 142 A · 173 rpm
- 能耗影响
- 60,958 kWh / 年
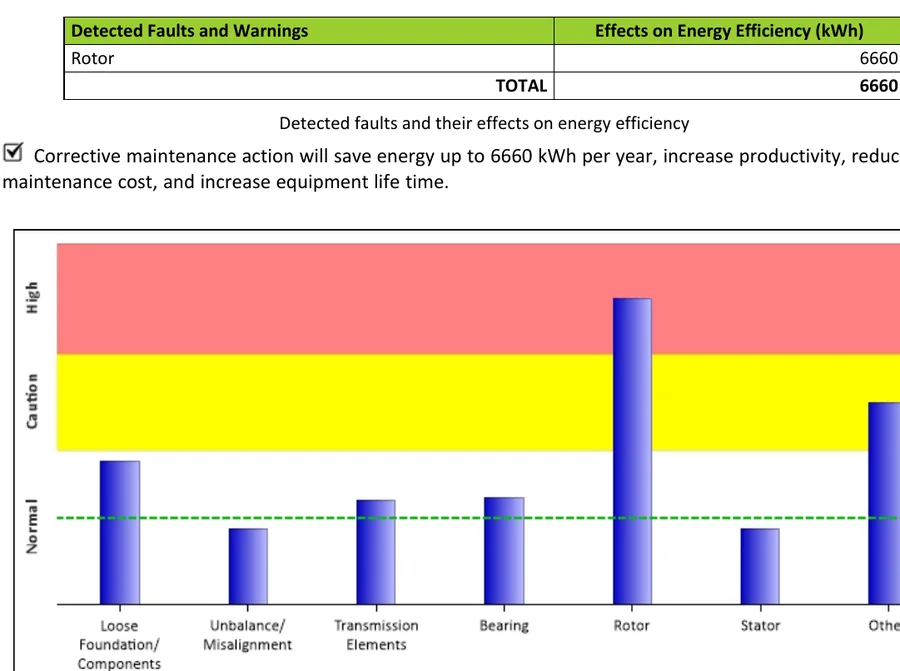
搅拌器上的转子导条
一台结晶器搅拌器的转子指标处于 High 区,电流不平衡为 5.8%。报告建议在三个月内检查转子导条是否有裂纹或松动。
- 额定值
- 416 V · 66 A
- 能耗影响
- 6,660 kWh / 年
弯轴引起的不平衡
不平衡参数的急剧变化使一台反应釜搅拌机电机发出 Examine 1 报警。维护人员确认了不平衡,并追溯到轴弯曲。工厂估算,三天的非计划停机将造成约 $1.35 million 的产量损失——含维修约为 $1.4 million。
- 报警
- Examine 1 · 不平衡
- 避免的损失
- ≈ $1.4 million(工厂估算)
五台传动装置,一次 AMTPro 测试
一次 AMTPro 现场测试覆盖了一台磨机电机、两台窑炉主传动和两台窑炉风机。五台设备均需在 3–6 个月内进行维护;估算纠正这些故障每年可节省 $29,200 的能耗。
传动与轴承,外加不平衡
一次 AMTPro 测试在一台功率约 55 kW 的淀粉搅拌机上标出传动部件和轴承故障,以及需关注的 4.6% 电流不平衡。
案例均为 Artesis 在 2012 至 2022 年间现场部署的个别结果。所有图像均来自 Artesis 软件。已隐去客户名称。
04 / 我们检测什么
故障模式、信号
与证据强度。
证据强度反映某种状况在典型搅拌机和磨机装置中产生可观测电气特征的可靠程度,并非检出保证。
| 状况 | 信号中的变化 | 证据 | 现场案例 |
|---|---|---|---|
| 传动链 · 机械 | |||
| 皮带、皮带轮与传动 | 传动部件与皮带相关指标 | 良好 | 矿山搅拌机 → |
| 轴承磨损 | 轴承指标趋势 | 良好 | 矿山搅拌机、中压磨机电机、磨机传动 |
| 不平衡,弯轴 | 不平衡相关特征 | 良好 | 反应釜搅拌机 |
| 齿轮箱与松动 | 传动与松动相关特征 | 良好 | 窑炉传动 |
| 电机 · 电气 | |||
| 转子导条 | 电流频谱中的转子相关特征 | 强 | 搅拌器、磨机传动、橡胶开炼机 |
| 定子与绝缘 | 电流不平衡远高于电压不平衡 | 强 | 窑炉磨机电机 |
| 供电与连接 | 电压不平衡、谐波、各相 RMS | 强 | — |
| 工艺 · 负载 | |||
| 批次或进料变化 | 负载模式对照学习到的范围 | 良好 | — |
| 故障造成的能耗损失 | 各故障的 kWh 影响 | 强 | 磨机传动、中压磨机电机 |
05 / 适用范围之外
电气特征较弱之处。
我们事先说明局限,使监测用在最有价值之处,并搭配合适的补充检查。
极端负载波动
进料极不稳定的磨机需要更长的学习时间,才能判断细微变化。
叶轮和叶片磨损
容器内的渐进磨损可能不会使负载变化到足以早期发现。
密封与填料函
没有负载变化的密封泄漏几乎不留电气痕迹。
变频器极低转速
低于约 20 Hz 时,诊断置信度降低。
观察到的特征由合格人员解读;它们用于指导排查,而非取而代之。AMTPro 现场测试要求采集期间转速接近恒定(频率 ±1%)。
06 / 部署方式
关键设备连续监测。
其余设备便携测试。
在线 · 永久安装
e-MCM
- 关键磨机和反应釜搅拌器
- 24/7 学习、趋势分析和报警
- 支持变频器应用
- 结果在 OmniSight 中跨现场查看
便携式 · 巡检路线
AMTPro
- 覆盖搅拌机和辅助传动的巡检路线
- 数分钟内在 MCC 完成现场测试
- 每次测试自动生成状态报告
- 每份报告含能耗影响估算
Artesis Insight 解读发现。
Artesis Insight 将频谱和趋势转化为通俗语言的解释和后续步骤。您的团队无需成为 ESA 专家,也能据此采取行动。
示例性维护指导
检查皮带传动和皮带轮。
传动部件分量提示皮带磨损、打滑或皮带轮不对中。请检查皮带张力和状态以及皮带轮对中。
措施之后
作业后,确认传动指标回落,并观察轴承趋势。
仅为示例措辞;并非实时报警或真实的 AI 报告。
07 / 应用
凡是混合或研磨物料之处。
工艺搅拌器和反应釜搅拌机结晶器搅拌器球磨机、半自磨机和立磨机锤式破碎机和破碎机橡胶开炼机食品和淀粉搅拌机
需要进入容器或停磨吗?
不需要。一切都在电机控制柜内测量。
我们的负载随每个批次而变。会引起误报警吗?
Artesis 先学习正常的负载范围。发现结果对照该学习到的行为判断,而不是固定限值。
可以监测低速磨机吗?
可以。中压磨机电机案例的转速为 173 rpm。大减速比之后的极低速被驱动侧轴承,比电机侧故障更难发现。
可以监测中压磨机电机吗?
可以,通过现有的 CT 和 PT 二次侧,6.3 kV 磨机电机案例即是如此。
开始需要哪些信息?
电机铭牌数据、驱动方式(皮带、齿轮箱或直连)、典型负载范围、启动器或变频器类型以及柜内的测量点。
相关资产
我们监测的其他设备。
让您的搅拌机和磨机一目了然。
告诉我们您的工艺传动装置。我们将帮助您选择哪里值得持续监测。